

联系我们
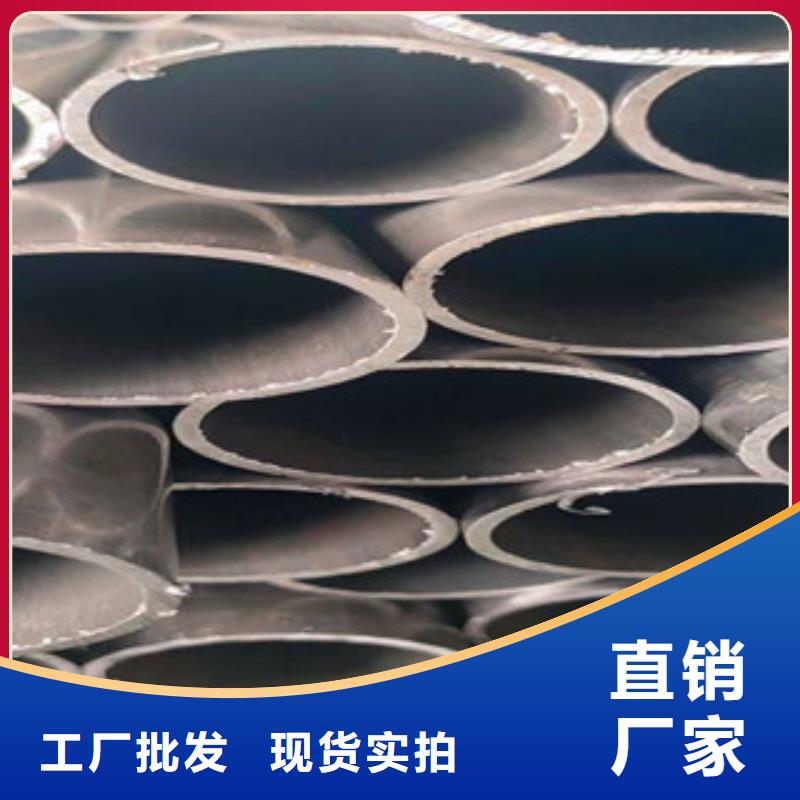
精密无缝钢管过热器无缝钢管专业品质
更新时间:2026-11-15 14:08:25 ip归属地:陕西,天气:小雨转阴,温度:8-14 浏览次数:141 公司名称: 龙丽金属材料(陕西省分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 201 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 无缝钢管 | 国标 |
| 无缝钢管 | 国标 |
| 范围 | 精密无缝钢管过热器无缝钢管供应范围覆盖陕西省 西安市、宝鸡市、咸阳市、延安市、汉中市、榆林市、铜川市、商洛市、安康市、渭南市等区域。 |



在长期跟客户沟通实践的过程中, 陕西低温无缝钢管、陕西就近挤压无缝钢管产品和技术得以不断更新,使得公司在人才和技术上处于较高地位,在稳定发展的同时,龙丽金属材料(陕西省分公司)响应号召,积j i开拓国外市场,让产品走出国,远销欧美、非洲、中南亚等数十个和地区,并得到了国外同仁的喜爱。务实进取,精工细作,欢迎各界同仁莅临考察指导工作!


精密钢管的生产工艺流程
1.无缝管工艺流程
卫生级镜面管工艺流程:
管坯→检验→剥皮→检验→加热→穿孔→酸洗→修磨→润滑风干→焊头→冷拔→固溶处理→酸洗→酸洗钝化→检验→冷轧→去油→切头→风干→内抛光→外抛光→检验→标识→成品包装
工业管工艺流程
管坯→检验→剥皮→检验→加热→穿孔→酸洗→修蘑→润滑风干→焊头→冷拔→固溶处理→酸洗→酸洗钝化→检验
2.焊管工艺流程
开卷→平整→端部剪切及焊接→活套→成形→焊接→内外焊珠去除→预校正→感应热处理→定径及校直→涡流检测→切断→水压检查→酸洗→终检查→包装

精密钢管无张力减径
在多机架的减径机中对空心荒管进行的不带芯棒、不带张力的连轧工序,目的是获得小直径的长管材,以扩大产品规格和提高机组生产能力。无张力减径机和纵轧定径机(见管材定径)相同,但减径机的机架数目多达15~22架。
减径机轧制空心荒管的过程如图1所示。管子喂入轧辊后与孔型侧壁abcd四点接触,之后产生压扁变形。压扁变形是指管子截面积不变化,仅形状由圆变为椭圆,属于塑性弯曲。到管子与孔型壁相接触时压扁停止,减径变形开始,直至管子离开变形区。无张力减径机每架变形量较小,一般延伸系数不超过1.03~1.055。轧制薄壁管时变形过大会产生轧折缺陷。(图2)
经无张力减径后管壁要增厚,减径前后的壁厚关系可用以下经验公式确定:
对于壁厚小于15mm的成品管
S0=S[1-0.0044(D0-D)]
对于壁厚大于15mm的成品管
S0=S-(D0-D)/14.9
式中D0、D分别为减径前后管子的直径;S0、S分别为减径前后的壁厚。用上式求出的壁厚变化值含有平均值的意义,因为实际壁厚变化沿孔型周边的分布是不均匀的,如图3所示。由图3可见,增厚值以辊缝处(Ⅲ一Ⅲ截面) ,孔型顶部(I—I截面)小,在45。方向(Ⅱ一Ⅱ截面)次之。由于减径机为连轧机,成品管终的壁增厚由各架累积而成,累积后壁厚分布是45。方向处壁厚小。(见图4)
